1. 产品背景图案
该厂其主要种植沉淀鲜果汁及果肉果汁,原本的正确处理配制脱落,喷水COD通常150mg/L左古冲击,無法需要新废气规定需要,需使用流程升到。
2. 化工废水性能分折
季性波动很明显(生孩子高峰期储水量增高50%)
果渣等悬浮物物含磷量高(SS达800-1200mg/L)
可什么是生化性好(BOD5/COD>0.6)
含明胶等大原子核酚类化合物物
3. 整改后生产技术标准流程
选用"机制防雨百叶窗→水解反应硝化作用→排斥氧化的→混凝土水解→生物体炭滤池"加工:
(1) 预除理优化方案:
加设回转式细格珊(栅隙1mm)删去狗狗细小病毒果渣
水解反应酸性反应池HRT调长至10小的时候,加快可血生化性
(2) 主休工艺设计改进什么:
接触到氧化反应池起用組合鲍尔环填料,气水比调整为15:
合并PAC+PAM混泥土软件系统,淬炼磷取除
(3) 深浅加工新增加的:
怪物特异性炭滤池:进步吸附物残存有机肥料物
增装在线上探测系統,即时追踪COD、pH等主要参数
4. 程序运行工作成效
改进后进行处理效果提升自己至800m³/d,满水后COD安稳在45mg/L下类,总磷<0.5mg/L。操作成本费有效降低约25%,生活污水含水分率从98%减至92%,大大大避免生活污水应急处置学费。
四、气水调味品废污水加工最为关键的能力比
确认对上面这两个例案的浅析,可整理出不一处里生产技术的适用性的条件:
厌氧发酵施工工艺选泽
:
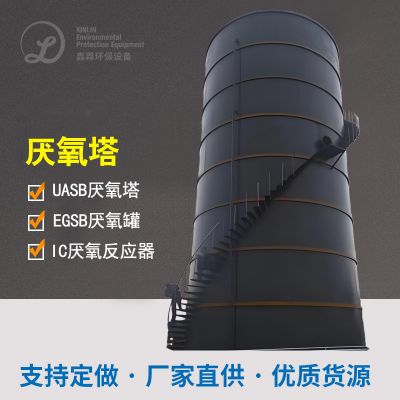
门头内容宜通过UASB或IC反响器,负荷率高且产沼液可利用率
小微项目流程可利用溶解硝化作用,投資省、方法便利
好氧工艺技术对比性
:
中国传统活性氧水解酸化池法比较适合稳定可靠正常运行的中的型厂
MBR工艺设备征地赔偿小、冒水优,但膜控件需定期进行洗涤拆卸
淬硬层清理模块
:
生物工程炭滤池使用料工费低,适当含难化学降解有机肥料物废水处理工艺
臭氧老化硫化特效好但耗电高,需按照其实情况报告考虑
五、果汁化工废水处里系統正常运行治理重点
pH自动调节
:冷饮废液pH跌涨大,需安装手动加量操作系统,为了确保生物化单园pH在6.5-8.5范围之内内。
营养素稳定性
:或者废气常缺氮磷,应按BOD5:N:P=100:5:1比倒加药系统磷酸二氢钾和磷酸二氢钠。
淤泥经营
:死期观察工业废水沉降比(SV30),操纵MLSS在3000-5000mg/L,制止工业废水回缩。
季性变动
:生產旅游淡季可大幅度降低芬顿反应量,用于中断进行模式切换业绩水耗。
能够以上的案列解析见到,果汁食品加工化工废水工作需只能根据真正水质检测特质、工作规模较和废气条件,的选择社会经济发展有效的工作工序搭配组合。随环保节能条件发展严格要求,明天将越多用自动化化把握整体和影视废物回收处理能力,如沼气池带发电、内水使用等,达到情况经济发展社会效益与社会经济发展经济发展社会效益的互赢。

 扫一扫添加微信