食品饮料厂废水怎么处理方法|食品饮料厂废水处理案例
项目流程视频背景
华南沿海地区沿海地区某大中型黑白酒厂,生产量黑白酒20万千升。原本的解决油烟净化器建于2030年,有着解决效果不够、高耗能高级事情。2015时间内快速执行进行改造,定制解决规模性5000m³/d。
废水处理化学物质作用
废污水一般来于糖化、发醇、包装等繁琐流程,还具有一下优点:
可血生化性好(BOD/COD>0.6)
高溶度设计负担(COD 2500-4000mg/L)
平均温度动荡大(25-55℃)
含丰富酵母菌渣子、麦糟等浮悬物
科技创新新工艺步奏
工程建筑选择"高效率的水解酸化池+短程活性污泥"组合名字生产工艺:
预加工
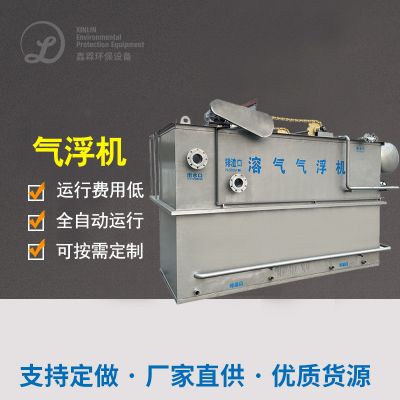
:旋轉防雨百叶窗→热互换模式(室内降温至35℃)→涡凹气浮
基本点整理
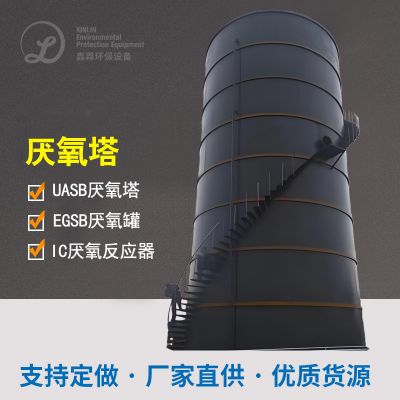
:IC活性污泥现象器(COD负荷率15kg/m³·d)→短程水解酸化反水解酸化SBR池
资源性回报
:活性污泥法沼气池并网发电(日访问量并网发充电2000kWh)
智力控住
:安装使用手机在线数据监测系统,实时交通监测DO、ORP等参数指标
启用成效明显
变革后几项指数公式强于《白酒化工感染物排污标准规定》(GB19821-2005):
COD ≤ 50mg/L(去掉率98.5%)
TN ≤ 10mg/L
吨水处理技术成本价减低35%
年浪费商业用电约750万元,沼气池带发电年报酬率130万元,的投资回收公司期减小至4.2年。

 扫一扫添加微信